不锈钢机械配件CNC加工定制 从材料特性到数控车床工艺全解析
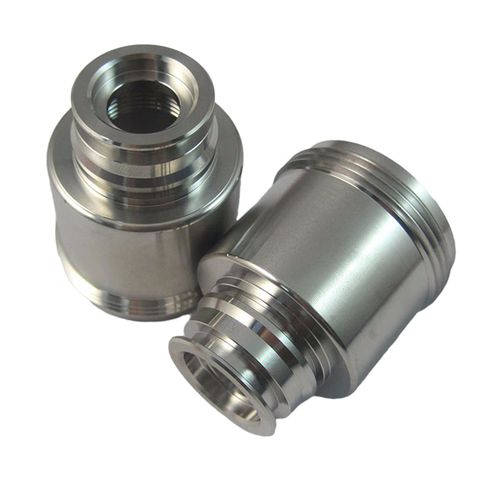
在工业制造领域,不锈钢机械配件因其优异的耐腐蚀性、高强度和良好的耐热性,被广泛应用于汽车、医疗、航空、食品机械及自动化设备等行业。不锈钢的加工难度较高,对工艺和设备提出了严格要求。本文将围绕不锈钢机械配件的CNC加工定制,重点探讨材料特性、数控车床加工要点、铝件加工的差异以及定制流程中的关键控制环节。
一、不锈钢材料的加工特性与选型建议
不锈钢种类繁多,常见的有304、316、420、17-4PH等。304不锈钢性价比高,适用于一般耐腐蚀环境;316因含钼元素,耐氯离子腐蚀能力更强,常用于医疗和海洋设备;420马氏体不锈钢可通过热处理提高硬度,适合制造耐磨零件;17-4PH沉淀硬化不锈钢则兼具高强度与耐腐蚀性,用于高负荷场合。在定制加工前,需根据零件的使用环境、受力情况和成本预算合理选材。值得注意的是,不锈钢切削时易产生加工硬化,导热性差,刀具磨损快,因此对切削参数和冷却方式有特殊要求。
二、数控车床加工不锈钢机械配件的关键工艺
数控车床是不锈钢轴类、套类、盘类零件的主力设备。加工不锈钢时,建议采用以下工艺策略:
- 刀具选择:优先选用涂层硬质合金刀具(如PVD涂层)或金属陶瓷刀具,保持锋利的刃口,减少加工硬化层。
- 切削参数:采用较低的切削速度和较大的进给量,避免刀具在硬化层中摩擦。通常线速度控制在80-120 m/min,进给量0.1-0.3 mm/r。
- 冷却润滑:使用高压大流量切削液,确保冷却和排屑,防止刀具过热。对于深孔或复杂型面,可采用内冷刀具。
- 刚性控制:不锈钢加工时振动敏感,需保证机床刚性和工件装夹稳固,必要时使用中心架或跟刀架。
- 表面质量控制:通过精车或磨削达到Ra0.8以下的表面粗糙度,满足密封面或配合面的要求。
三、CNC铝件加工与不锈钢加工的差异
同样作为定制五金机械配件,铝件加工与不锈钢加工存在显著差异。铝材切削力小、导热性好,可采用高速切削(线速度可达300-500 m/min),刀具前角较大,排屑顺畅。但铝材易粘刀,需使用专用铝用刀具和切削液。而不锈钢加工则需控制切削热和加工硬化。定制厂家应具备切换不同材料工艺的能力,针对铝件可采用高转速、小切深、快进给的策略,针对不锈钢则侧重刚性、冷却和刀具耐磨性。
四、不锈钢零件定做的全流程质量控制
定制不锈钢机械配件通常包含以下环节:图纸评估与工艺分析→材料采购与检验→CNC编程与首件试制→批量加工→去毛刺与表面处理→尺寸检测与包装。质量控制要点包括:
- 材料证书与光谱分析,确保材质无误;
- 首件全尺寸检测,使用三坐标测量机或投影仪验证关键尺寸;
- 加工过程中定期抽检,监控刀具磨损和尺寸稳定性;
- 表面处理(如钝化、电解抛光)后检查耐腐蚀性;
- 包装时采用防锈纸或真空包装,避免运输损伤。
五、如何选择可靠的不锈钢机械配件加工厂家
面对市场上众多CNC加工服务商,定制方应从以下维度评估:
- 设备能力:是否配备多轴数控车床、车铣复合中心,能否加工最大直径和长度满足需求;
- 材料经验:是否有不锈钢、铝、铜、钛等多种材料的加工案例;
- 检测手段:是否具备三坐标、粗糙度仪、硬度计等检测设备;
- 行业认证:如ISO 9001、IATF 16949或医疗ISO 13485,体现质量管理水平;
- 服务响应:能否提供快速打样、工艺建议和售后支持。
不锈钢机械配件的CNC加工定制是一项系统工程,需要从材料选型、工艺设计到生产控制全程把控。无论是数控车床不锈钢加工还是铝件定制,选择具备技术实力和质量保障的合作伙伴,才能确保零件精度、一致性和交期。希望本文能为您的定制需求提供实用参考。
如若转载,请注明出处:http://www.tahuapeng.com/product/65.html
更新时间:2026-11-21 19:57:45